

 400-800-9259


行业知识

有疑惑,请问有什么可以帮您?
精益布局规划:重塑工厂生产流动,深挖现场降本潜力
来源:必旺智能2026-10-31
在制造业转型进程中,很多工厂把提质增效的重心放在设备升级、自动化改造上,却常常忽略生产现场的空间布局。不合理的布局带来物料迂回搬运、工序等待、动线交叉、在制品堆积等隐性浪费,这些看不见的损耗,持续拉高制造成本、拉长交付周期。精益布局,正是以价值流为核心重构工厂空间与物流动线,打通生产流动,是精益生产落地的基础工程。
精益布局的核心思想,是围绕价值创造安排一切资源,摒弃传统 “同类设备集中摆放” 的功能式布局思维。传统布局便于设备统一管理,但物料需要跨车间、跨区域来回转运,大量时间消耗在搬运和等待上,这些都属于不产生价值的浪费。精益布局追求连续流动,让原材料从入厂开始,沿着最短路径依次经过各工序,直至成品入库出库,尽可能减少停顿、折返与交叉。
开展精益布局规划,首先要做好现状诊断。项目启动后,团队通过绘制价值流图 VSM,梳理从原料到成品的全流程,识别瓶颈工序、库存卡点;借助意大利面图跟踪物料、人员的移动轨迹,统计搬运距离、等待时长,形成量化数据基线。同时结合企业中长期订单规划、产品结构变化,区分稳定量产产品与多品种小批量订单,明确未来产能波动需求,避免布局只适配当下,短期内就面临改造。
布局设计阶段,需要遵循几项核心原则。第一是流动优先,优先采用单元化、U 型线布局,缩短工序间距,便于一人多机、工序互助,助力实现小批量流转;第二是最短物流距离,原材料仓、半成品区、成品仓就近匹配对应生产单元,高频使用物料放在离产线最近的位置;第三是柔性可调整,采用模块化布局,预留合理调整空间,适配产品换型、产能增减;第四是安全先行,严格做到人车分流,通道、消防、应急疏散区域合规,危化品区域独立隔离。
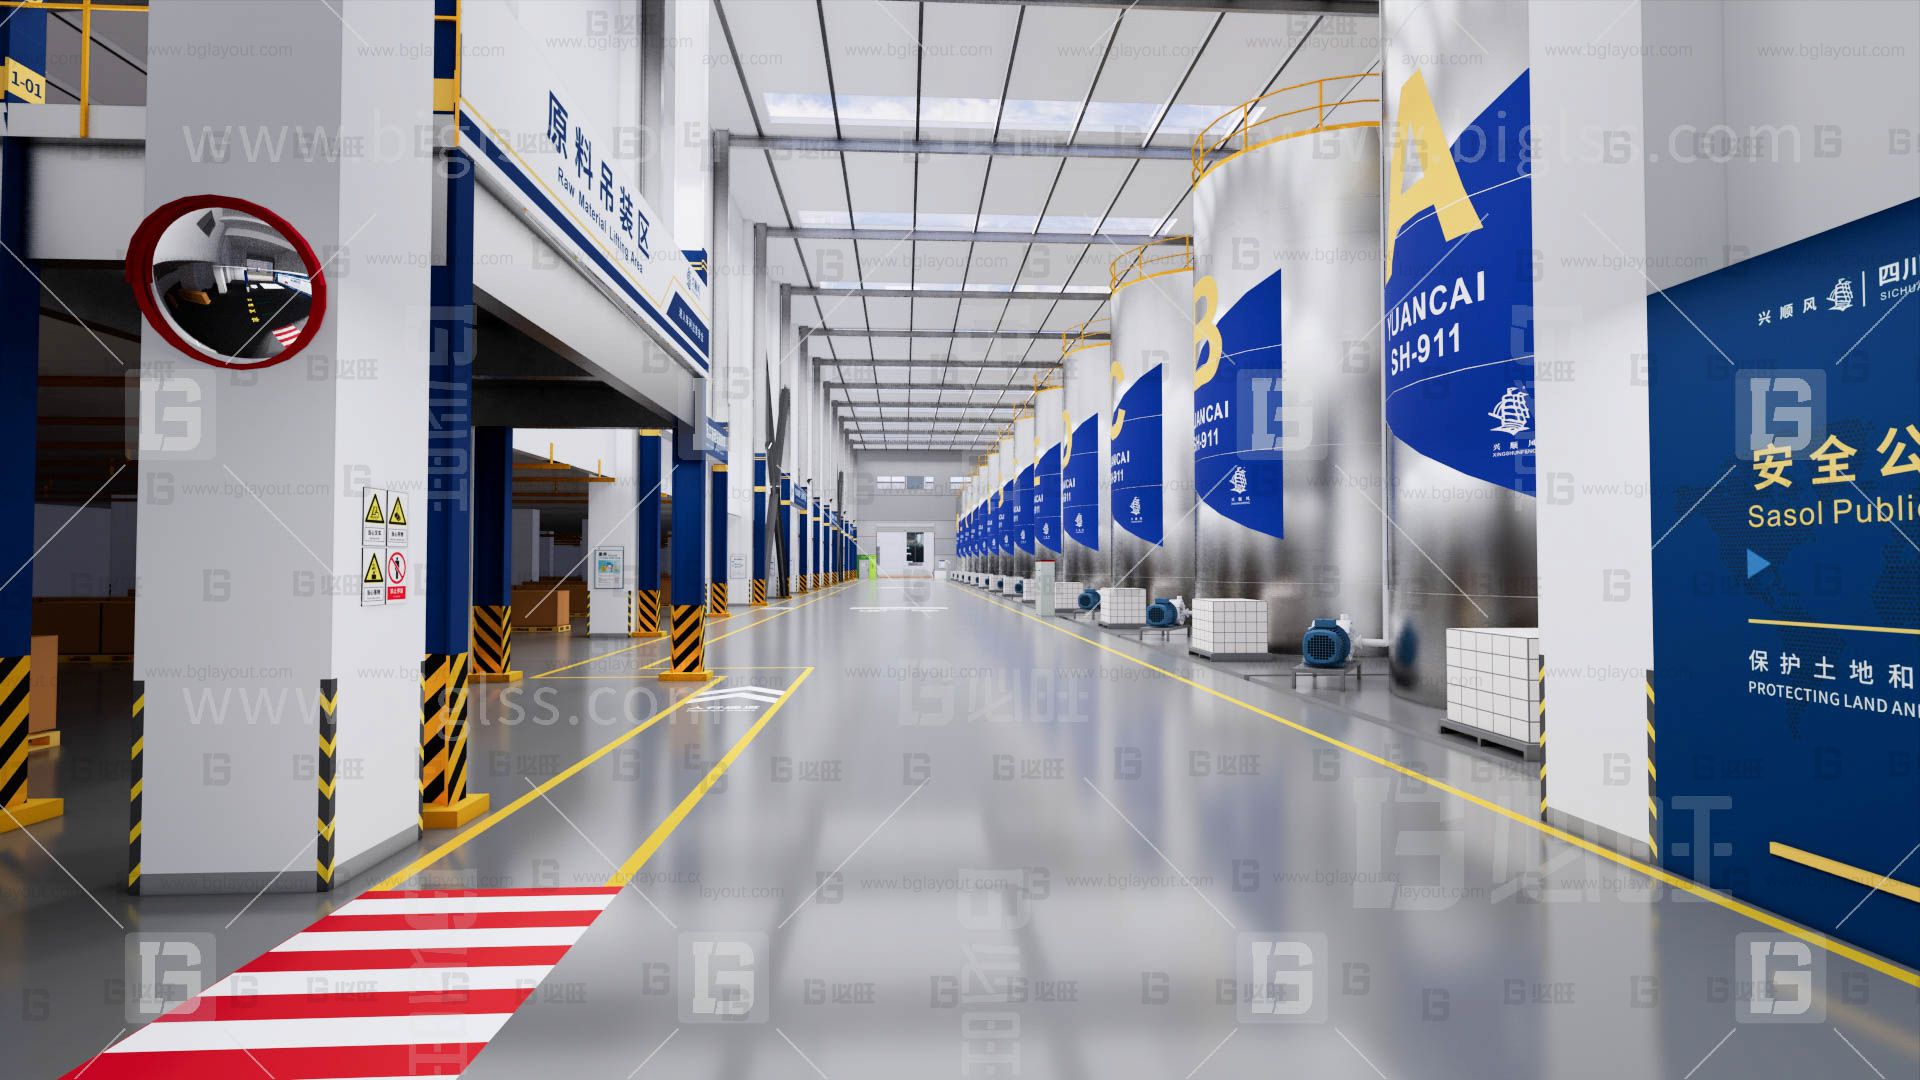
方案不能停留在图纸上,需要多方案对比评估,优先选择兼顾效率、质量、成本与安全的版本。有条件的企业可以借助仿真软件模拟物流运行,也可以用纸板模型进行现场推演,提前暴露物流交叉、缓冲区不足、物料配送困难等问题。落地实施建议分阶段推进,错开生产高峰,减少停产损失。同步配套现场可视化管理,区域标线、标识看板、物料存放定点定位,让新布局规则清晰可见。
布局落地不是项目终点,持续改善才是精益的常态。随着产品迭代、订单结构变化,生产瓶颈也会动态转移。企业需要建立常态化复盘机制,定期复测交付周期、在制品库存、搬运距离等指标,收集一线员工的改善建议,持续微调动线与区域划分,让布局始终适配生产需求。
不少制造企业的实践证明,做好精益布局,不用新增昂贵设备,就能实现明显改善:搬运距离缩短 30% 以上、生产周期压缩、现场在制品大幅下降,员工无效走动减少,现场整洁有序。智能制造时代,自动化、数字化系统想要发挥价值,前提是生产流程本身是顺畅、无浪费的。精益布局就是工厂的骨架,骨架理顺,后续的数字化升级才有根基。
总而言之,精益布局不是简单的设备移位、场地划分,而是一场基于价值流的生产系统重构。立足现场数据、科学规划、稳步落地、持续优化,消除流动中的各类浪费,工厂才能打造高效、柔性、安全的生产体系,在激烈的市场竞争中稳住成本优势。
 返回列表
成功案例




选择上海必旺
开启您的智能制造模式 ,加速企业数字化转型
免费获取方案报价