

 400-800-9259


行业知识

有疑惑,请问有什么可以帮您?
车间布局规划能解决什么问题?
来源:必旺智能2026-09-13
车间布局规划,说到底是在解决一个矛盾:固定的空间和变化的生产之间,怎么才能长期匹配。设备一旦落位、管线一旦接通、通道一旦划定,车间就像被浇筑成了水泥块,再想改就得伤筋动骨。可产品会换、产量会变、工艺会升级,这些变化不会因为空间固定就停止发生。好的车间布局,不是一次性画出一张完美的图纸,而是设计出一套有弹性的空间结构,让生产系统的变化能在不推倒重来的前提下顺利完成。
很多企业在做车间布局时,习惯性地从设备清单出发——先把设备型号定下来,再按工艺流程排一排,画出一条线,然后往车间里一放,齐活。这个顺序看似合理,实际上漏掉了最关键的一步:先想清楚这个车间未来三到五年要承担什么样的生产任务。是做单一品种的大批量生产,还是多品种小批量的柔性制造?是全部自制,还是部分工序外协?订单是稳定的还是波动剧烈的?这些问题不回答,画出来的布局就是没有根基的。设备可以换,工艺可以调,但空间一旦被错误的逻辑锁死,后续的适应成本就全压在运营上了。
车间布局的核心目标,是让物料流动得顺畅且经济。顺畅的意思是,物料从进入车间到变成成品离开,中间不走回头路、不交叉、不反复上下线。经济的意思是,每一次移动的距离尽可能短,每一次停顿的时间尽可能少。这两条听起来简单,做起来却需要精细的权衡。有时候为了缩短某两个工序之间的距离,不得不让另外两个工序拉开一些,这中间的取舍取决于物料的搬运频次和批量。高频次、小批量的物料流应该被优先安排在最紧凑的路径上,低频次、大批量的则可以容忍稍长的距离。把物料按搬运特征分类,再决定各工序的远近亲疏,比笼统地追求“所有设备都挨在一起”要现实得多。
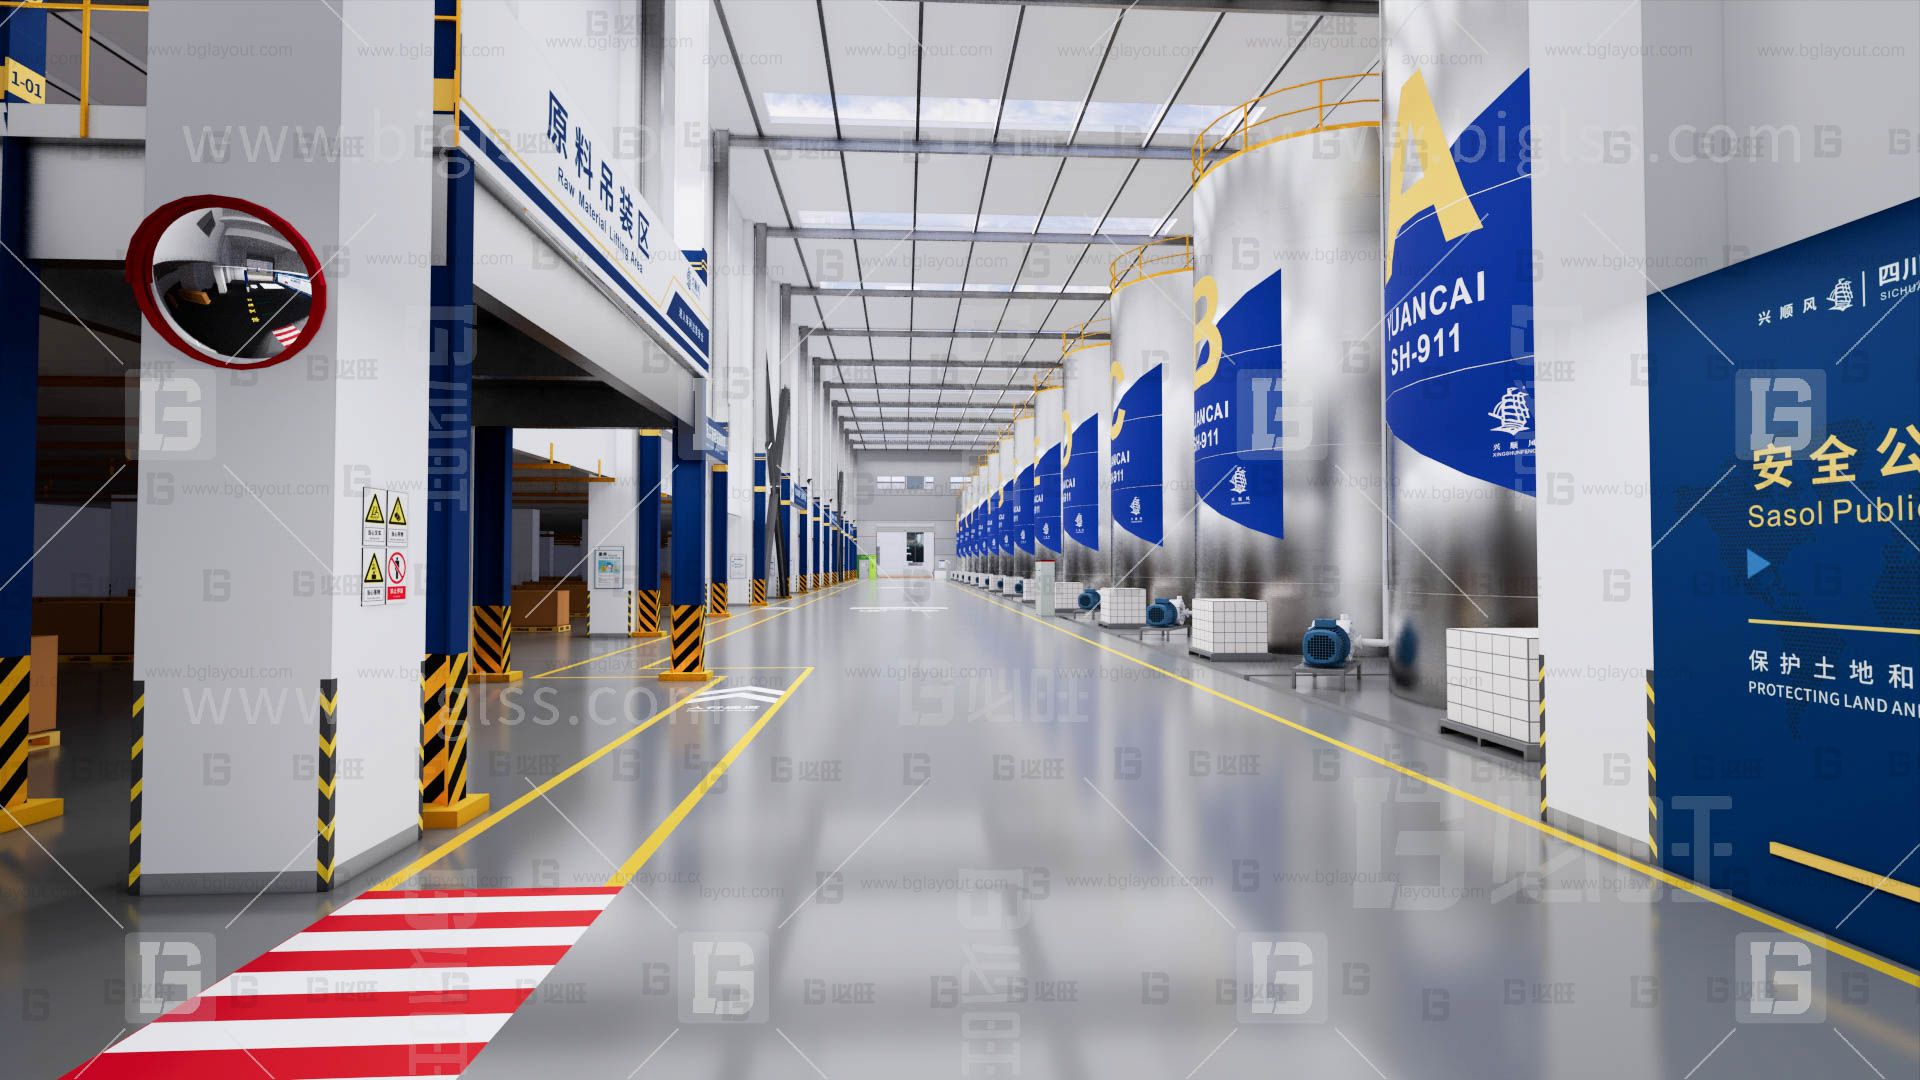
车间的通道系统是布局的骨架,也是被低估最多的部分。通道不只是给叉车走的路,它同时承担着人员通行、物料暂存、设备维护、紧急疏散等多重功能。主通道的宽度要满足最大搬运设备的转弯半径和会车需求,辅助通道要保证操作人员能方便地到达每一台设备的操作面、维修面和换型面。通道的位置和走向决定了整个车间的空间节奏——通道设计得好,车间看起来宽敞有序;通道设计得差,再大的面积也会显得局促混乱。有经验的做法是先把主通道的走向确定下来,让物流和人流沿着通道自然分布,再把设备填充到通道之间的区域中。这样画出来的布局,交通逻辑是清晰的。
工位设计是车间布局的微观落脚点。宏观布局决定了工序之间的相对位置,工位设计则决定了操作者在自己的位置上能不能高效工作。工作台的高度、物料盒的位置、工具的摆放、按钮的分布,这些细节在图纸上往往被简化成一个方框,但在实际运行中,每一个不合适的位置都会变成一次多余的弯腰、一次无效的转身、一次费力的够取。把这些动作累加起来,一天就是几百次,一年就是几十万次。好的工位设计不需要什么高科技,只需要规划者站在操作者的角度,用正常站立、双臂自然伸展的范围去丈量每一个取放动作,把最常用的东西放在最容易够到的地方,把偶尔才用的东西放到稍微远一点的位置。
车间布局还需要回应一个越来越现实的约束:多品种生产的切换效率。过去一条线只做一种产品,布局可以围绕这一种产品精雕细琢。现在大多数车间都要在一条线上做多个品种,换型时间直接决定了产线的有效产出。布局上能做的,是让换型所需的工具、模具、参数卡、首件检验器具都有就近的存放位置,让操作者不需要在换型时满车间找东西。更进一步,可以把不同品种的专用工装分别配置在独立的物料架上,换型时整体更换,而不是逐个零件去调整。这些设计在图纸阶段多花一点心思,换型时间就可能从半小时压缩到十分钟。
车间布局不是画完就完了的事。投产后三个月、半年、一年,都应该回头看看:物料是不是按照当初设想的路线在走?通道有没有被临时堆放的东西占掉?哪些工位实际上成了瓶颈?哪些区域长期闲置?这些观察是调整布局的依据。小的调整随时可以做,大的调整则要等到下次产线升级或设备更新时一并实施。把布局当作一个需要持续维护的系统,而不是一次性的基建任务,车间才能保持长久的生命力。
 返回列表
成功案例




选择上海必旺
开启您的智能制造模式 ,加速企业数字化转型
免费获取方案报价